
Jak druk lakieru UV tworzy teksturę wymiarową na folii
Płaskie pokrycie atramentem i wypukłe, dotykowe efekty powierzchniowe powstają w wyniku dwóch różnych mechanizmów, mimo że oba zaczynają się na tym samym podłożu. Podczas drukowania standardowego powstaje cienka, jednolita warstwa barwnika, która wysycha lub utwardza się do stałej grubości na całym arkuszu. druk lakieru UV zamiast tego osadza przezroczystą lub pigmentowaną żywicę w kontrolowanych, zmiennych ilościach, a następnie utwardza tę żywicę niemal natychmiast w świetle ultrafioletowym, zanim zdąży się spłaszczyć. Ponieważ żywica zachowuje swój kształt podczas utwardzania, zadrukowany obszar zachowuje wysokość, ostrość krawędzi i teksturę powierzchni, których powłoka na bazie rozpuszczalnika lub wody po prostu nie jest w stanie utrzymać. To rozróżnienie można łatwo wyczuć ręcznie: przesuń palcem po konwencjonalnie powlekanej błyszczącej etykiecie, a powierzchnia będzie jednolicie gładka, podczas gdy obszar z teksturą UV ma wyraźnie wykrywalne grzbiety, krawędzie lub ziarno, które oko wyłapuje jako przesunięcie odbicia, zanim jeszcze ręka to potwierdzi.
W przypadku folii PET i podobnych folii poliestrowych ma to znaczenie, ponieważ podłoże podstawowe jest stabilne wymiarowo, ale jest chemicznie obojętne w stosunku do większości konwencjonalnych powłok. Preparaty utwardzane promieniowaniem UV zostały zaprojektowane tak, aby wiązać się mechanicznie i chemicznie z tą obojętną powierzchnią w ciągu ułamka sekundy ekspozycji, co umożliwia nakładanie się metodą wielu przejść. Każde przejście nakłada cienką warstwę na poprzednią, a ponieważ utwardzanie jest niemal natychmiastowe, folia nigdy nie ma czasu na opadnięcie lub rozprzestrzenienie się, zanim opadnie następna warstwa.
| Funkcja warstwy | Typowa rola w stosie | Wkład wizualny |
|---|---|---|
| Bazowy płaszcz przeciwpowodziowy | Uszczelnia podłoże, wyrównuje energię powierzchniową | Podkład o jednolitym połysku lub matowym |
| Warstwa konstrukcyjna | Dodaje mierzalną wysokość w podwyższonych strefach | Dotykowa ulga, wytłoczone odczucie |
| Warstwa tekstury | Wprowadza nieregularność lub wzór powierzchni | Kontrast matowo-połyskowy, ziarno, marmurkowatość |
| Górny płaszcz uszczelniający | Chroni dolne warstwy, reguluje ostateczny połysk | Odporność na zarysowania, percepcja głębi |
Liczba przejść, lepkość każdej żywicy i dawka utwardzania między przejściami to trzy zmienne, które decydują o tym, czy gotowy arkusz będzie odczytywany jako subtelny akcent punktowego połysku, czy też silnie wytłoczony, trójwymiarowy motyw. Ponieważ proces ten jest całkowicie addytywny i oparty na świetle, można go regulować warstwa po warstwie bez konieczności przerabiania całego układu prasy, co jest jednym z powodów, dla których przetwórcy folii preferują go w przypadku krótkich i średnich serii dekoracyjnych.
Dlaczego złocone efekty zależą od kolejności warstw, a nie tylko od atramentu metalicznego
Powszechnym błędnym przekonaniem jest to, że złocony wygląd wynika z pojedynczego przejścia metalicznego atramentu. W praktyce metaliczny wygląd na Złocona folia termotransferowa PET składa się z sekwencji: warstwy rozdzielającej, odblaskowej warstwy metalizowanej, warstwy kleju, a następnie lakieru UV, który określa, gdzie faktycznie pojawi się metaliczny obraz po przeniesieniu. Lakier nie dodaje samego metalu; działa jako selektywna maska i nośnik tekstury, który dokładnie określa, które części metalizowanej warstwy są uwalniane w sposób czysty na powierzchnię przyjmującą podczas przenoszenia oraz jak te części czują się i odbijają światło po nałożeniu.
Ponieważ lakier UV utwardza się z ostrymi krawędziami, cienkie linie, mały tekst szeryfowy i skomplikowane wzory obramowań można odtworzyć na warstwie metalicznej przy znacznie mniejszych spadach, niż pozwala na to maskowanie oparte na sicie. Jest to szczególnie istotne w przypadku etykiet i opakowań, gdzie znak marki musi być czytelny zarówno z bliskiej odległości, jak i z odległości od półki.
Dokładność rejestracji pomiędzy warstwą metalizowaną a maską lakieru jest najważniejszym wyznacznikiem jakości wykończenia. Nawet niewielkie przesunięcie powoduje zmiękczenie lub podwojenie krawędzi złoconego wzoru, co jest wizualnie znacznie bardziej zauważalne na powierzchni odblaskowej niż na płaskim druku atramentowym, ponieważ światło łapie nierówną krawędź i przyciąga wzrok bezpośrednio do niej.
Tworzenie marmurowych i organicznych wzorów poprzez kontrolowany przepływ UV
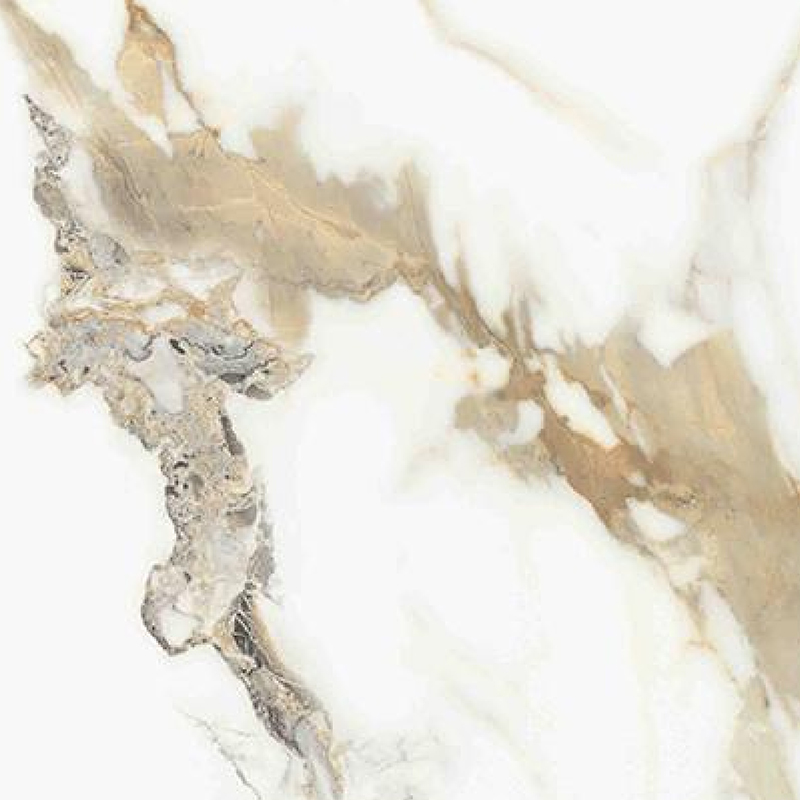
Druk UV z wzorem marmuru opiera się na krótkim czasie pomiędzy osadzeniem żywicy a momentem unieruchomienia jej przez lampę utwardzającą. W tym oknie sąsiadujące mokre osady o różnej lepkości lub zawartości pigmentu oddziałują na swoich granicach, tworząc żyłkowane, nieregularne linie kojarzone z kamieniem naturalnym. Utwardzanie żywicy odrobinę za wcześnie daje płaską, jednolitą powierzchnię bez żyłek; zbyt późne utwardzanie pozwala na rozprzestrzenienie się wzoru, aż do całkowitej utraty ostrości. Uzyskanie powtarzalnego marmurkowego wyniku oznacza utrzymanie stałego okna czasowego przez cały przebieg, a nie tylko na kilku pierwszych arkuszach.
Ponieważ efekt zależy od interakcji na żywo między mokrymi warstwami, a nie od nieruchomego ekranu lub płyty, żadne dwie marmurkowe arkusze nie są nigdy identyczne w pikselach, co jest ogólnie postrzegane jako zaleta tego stylu dekoracji, a nie wada, ponieważ odzwierciedla organiczną nieregularność kamienia naturalnego, którą wzór ma przywoływać.
Dwie praktyczne dźwignie sterują skalą wzoru. Po pierwsze, różnica w lepkości pomiędzy kolorem bazowym a kolorem akcentującym: szersza szczelina tworzy ostrzejsze, cieńsze żyłki, podczas gdy węższa szczelina daje bardziej miękkie, szersze zawirowania. Po drugie, objętość osadu na przejście: cięższe osady wymagają więcej czasu do osiągnięcia punktu żelowania, co daje więcej miejsca na rozwój wzoru, zanim zostanie zatrzymany przez utwardzanie. Żadnej dźwigni nie należy regulować samodzielnie; zmiana lepkości bez regulacji objętości osadu zazwyczaj przesuwa skalę wzoru w nieprzewidywalnym kierunku, a nie w zamierzonym.
- Żywica akcentująca o niższej lepkości zazwyczaj tworzy drobne, nitkowate żyłki
- Żywica akcentująca o wyższej lepkości zazwyczaj tworzy szerokie, przypominające chmurę plamy
- Temperatura otoczenia prasy przesuwa okno czasu otwarcia i powinna być rejestrowana podczas każdej zmiany
- Prędkość linii zmienia czas przebywania pomiędzy osadzeniem a utwardzeniem i wymaga ponownej kalibracji po każdej regulacji
Dopasowanie możliwości drukarki UV do podłoży folii i naklejek
Nie każda prasa obsługująca promieniowanie UV nadaje się do pracy z filmami. A drukarka UV do naklejek lub folia transferowa wymaga trzech cech, których nie zawsze posiada uniwersalna prasa UV do sztywnych podłoży: precyzyjna kontrola naprężenia folii, system utwardzania, który nie spowoduje odkształcenia termicznego cienkiej elastycznej wstęgi oraz system osadzania umożliwiający układanie warstw o zmiennej wysokości bez przeciągania lub rozmazywania mokrej żywicy w kolejnych przejściach.
| Wymaganie | Dlaczego to ma znaczenie w filmie |
|---|---|
| Utwardzanie diodami LED w niskiej temperaturze | Cienkie wstęgi PET odkształcają się lub kurczą pod wpływem wysokotemperaturowych lamp rtęciowych |
| Sterowanie napięciem w pętli zamkniętej | Nierówne napięcie powoduje na dłuższą metę dryfowanie rejestracji |
| Obsługa sieci antystatycznej | Nagromadzenie ładunków elektrostatycznych na folii przyciąga kurz do mokrej żywicy przed utwardzeniem |
| Wieloprzebiegowe wyrównanie głowicy | Warstwowe efekty reliefowe wymagają dokładności powtórzeń poniżej milimetra |
Grubość folii również ogranicza to, co jest możliwe do osiągnięcia. Bardzo cienkie folie uginają się pod miejscowym ciężarem grubej warstwy wierzchniej, co może objawiać się słabym zmarszczeniem na odwrotnej stronie, gdy rolka zostanie przewinięta pod naprężeniem. Konwertery pracujące z PET o grubości poniżej 25 mikronów zazwyczaj ograniczają całkowitą wysokość nawarstwienia niższą niż w przypadku grubszej folii, a następnie kompensują wizualnie kontrastem tekstury i połysku, a nie surową wysokością.
To, jak ambitny może być projekt z teksturą na cienkich, elastycznych podłożach, zwykle stanowi obsługa folii, a nie skład żywicy.
Typowe wady drukowania lakierem UV i jak im zapobiegać
Większość defektów tekstury i złoceń ma swoje źródło w jednej z niewielu przyczyn źródłowych, a identyfikacja, która z nich ma miejsce na początku serii, pozwala zaoszczędzić znacznie więcej materiału niż dostosowywanie ustawień metodą prób i błędów w trakcie zmiany.
| Wada | Prawdopodobna przyczyna | Praktyczna poprawka |
|---|---|---|
| Miękkie lub rozmyte krawędzie wypukłego tekstu | Zbyt mała dawka utwardzacza lub przesunięcie odległości lampy | Sprawdź moc lampy i ponownie ustaw odległość |
| Pękanie w obszarach zgiętych lub zagiętych | Nakład zbyt gęsty w stosunku do elastyczności folii | Zmniejsz liczbę warstw lub przejdź na bardziej elastyczny gatunek żywicy |
| Nierówny połysk w obszarze lakieru punktowego | Nierówna grubość osadu z aplikatora | Ponownie skalibruj objętość osadzania rastra lub głowicy cyfrowej |
| Warstwa metaliczna unosi się nierównomiernie podczas przenoszenia | Maska lakierowa niedostatecznie lub nadmiernie utwardzona | Ponownie testuj okno utwardzania w małych odstępach i trzymaj je stabilnie |
| Marmurkowy wzór zapadający się w płaski kolor | Leczenie zostało uruchomione, zanim wzór zdążył się uformować | Nieznacznie wydłuż czas otwarcia lub zmniejsz prędkość linii |
Przydatną dyscypliną jest prowadzenie krótkiego dziennika usterek powiązanego z prędkością linii, odczytem mocy lampy i temperaturą otoczenia dla każdej zmiany. Ponieważ reakcja utwardzania promieniami UV jest wrażliwa na niewielkie zmiany środowiskowe, wzory pojawiające się tylko podczas określonych zmian lub pór roku często można powiązać z temperaturą lub wilgotnością, a nie z samymi ustawieniami prasy.
Ustawianie praktycznych parametrów wykończeń błyszczących i teksturowanych
Trzy ustawienia wykonują większość pracy, gdy konwerter musi przenieść zadanie z płaskiego błyszczącego wykończenia w kierunku wyraźnej tekstury wymiarowej lub odwrotnie.
- Depozyt volume per pass: kontroluje ilość materiału dostępnego do uzyskania wysokości, zanim utwardzenie unieruchomi go na miejscu
- Dawka lecznicza na przejście: kontroluje szybkość wiązania żywicy, co z kolei kontroluje stopień wypoziomowania osadu przed utwardzeniem
- Liczba przejść: kontroluje skumulowaną wysokość i umożliwia nakładanie warstw różnych rodzajów żywic w celu uzyskania łączonych efektów, takich jak matowa warstwa tekstury pod błyszczącą powłoką uszczelniającą
Aby uzyskać proste błyszczące wykończenie bez tekstury, zazwyczaj wystarcza jedna warstwa z pełną dawką utwardzania i małą objętością osadu. W przypadku mocno wymiarowej lub złoconej tekstury konwertery zazwyczaj narastają stopniowo w trzech do sześciu przejściach, sprawdzając wysokość i ostrość krawędzi po każdym przejściu, zamiast próbować pełnego wypełnienia w jednym osadzeniu, ponieważ pojedyncza zbyt gruba warstwa jest znacznie bardziej podatna na nierównomierne utwardzanie na całej głębokości niż kilka cieńszych przejść utwardzanych po kolei. Sprawdzanie po każdym przejściu daje także zespołowi produkcyjnemu możliwość wcześniejszego zatrzymania się, jeśli lżejsza konstrukcja już spełnia docelowy wygląd, co pozwala uniknąć marnowania żywicy i czasu prasowania na wysokości, której gotowy projekt w rzeczywistości nie potrzebuje.
Gdzie tekstury 3D i złocone UV mieszczą się w opakowaniu premium
Wymiarowe i metaliczne tekstury UV są najczęściej określane, gdy opakowanie lub etykieta musi sygnalizować wyższy poziom w linii produktów bez zmiany podstawowego opakowania strukturalnego. Teksturowane logo, złocone obramowanie lub marmurkowy panel akcentujący nadają powierzchni zwróconej w stronę półki dotykową wskazówkę, której nie da się odtworzyć w przypadku płaskiego druku, a wskazówkę tę można odczytać na pierwszy rzut oka, jeszcze zanim kupujący weźmie przedmiot do ręki.
Jako folia transferowa opakowaniowa klasy premium, ten rodzaj folii jest zwykle nakładany za pomocą przenoszenia ciepła i ciśnienia na sztywne lub półsztywne podłoża opakowaniowe, takie jak składane kartony, sztywne pudełka lub formowane wieczka, zamiast być stosowany jako sama ostateczna widoczna powierzchnia. Lakier UV na folii z góry określa przenoszony wzór, co oznacza, że zmiany konstrukcyjne można przetestować i zatwierdzić na rolce folii przed wyprodukowaniem pojedynczej jednostki gotowego opakowania, co zmniejsza ryzyko kosztownych przeróbek pierwotnego materiału opakowaniowego.
To oddzielenie dekoracji od struktury daje także zespołom zajmującym się marką więcej miejsca na testowanie odmian. Ponieważ tekstura i metaliczny wzór istnieją już na folii transferowej, zanim trafi ona na karton lub butelkę, projektant może porównać kilka głębokości reliefu lub gęstości wzoru obok siebie na próbkach folii płaskiej, wybrać tę, która najlepiej fotografuje i radzi sobie najlepiej, a dopiero potem zastosować ten wybór do pełnej serii produkcyjnej gotowego opakowania. Takie sekwencjonowanie skraca pętlę sprzężenia zwrotnego między projektem a produkcją w porównaniu z metodami, w których efekt dekoracyjny można ocenić jedynie na gotowym, zmontowanym opakowaniu.
- Punktowo złocone obrzeża pudełek składanych do opakowań kosmetyków i alkoholi
- Teksturowane znaki marki na sztywnych pudełkach upominkowych i opakowaniach prezentacyjnych
- Marmurkowe panele akcentujące na etykietach produktów kosmetycznych i pielęgnacyjnych
- Delikatne, metaliczne linie sprawdzają się na zakrętkach i zamknięciach, gdzie samo tłoczenie folią płaską nie zapewnia szczegółów
Przechowywanie i obsługa folii z teksturą UV przed konwersją
Praca nie kończy się po opuszczeniu rolki z prasy. Folia o wyraźnie teksturowanej lub złoconej powierzchni jest bardziej wrażliwa na uszkodzenia podczas przenoszenia niż rolka z płaskim nadrukiem, ponieważ wypukłe obszary skupiają nacisk w punktach styku, a nie rozkładają go równomiernie na arkuszu. Nieprawidłowe układanie gotowych rolek lub przechowywanie ich w przestrzeni o dużych wahaniach temperatur to jeden z najczęstszych sposobów, w jakie konwerter traci dobry materiał, zanim jeszcze dotrze on do etapu przenoszenia lub laminowania.
| Współczynnik obsługi | Zalecana praktyka |
|---|---|
| Orientacja rolki | Przechowywać w pozycji pionowej na podporze rdzeniowej, a nie ułożone na płasko |
| Temperatura otoczenia | Utrzymywać w stabilnym zakresie, aby uniknąć kruchości lub zmiękczenia żywicy |
| Narażenie na wilgoć | Unikaj przechowywania w wysokiej wilgotności, która może mieć wpływ na działanie warstwy rozdzielającej |
| Przeplatanie | W przypadku wzorów o mocnej fakturze należy zastosować warstwę ochronną pomiędzy owinięciami |
Czas realizacji między drukiem a konwersją również ma większe znaczenie w przypadku folii z teksturą UV niż w przypadku folii płaskiej. Ponieważ utwardzona żywica nadal stabilizuje się chemicznie przez krótki czas po wstępnym utwardzeniu, przetwórcy zazwyczaj pozwalają na krótki okres odpoczynku przed przepuszczeniem mocno zbitej rolki przez prasę transferową, co zmniejsza ryzyko zmiany tekstury lub charakterystyki uwalniania w połowie cyklu.
Zespoły ds. jakości pracujące z tego rodzaju foliami rutynowo przechowują obok stacji kontrolnej tablicę próbek referencyjnych z zatwierdzonymi teksturami i poziomami połysku, ponieważ wizualne porównanie ze standardem fizycznym pozwala wykryć subtelne odchylenia w wysokości konstrukcji lub gęstości wzoru znacznie szybciej niż mierzenie każdej rolki od podstaw w oparciu o samą pisemną specyfikację.
Często zadawane pytania
P1: Czym różni się lakier UV od standardowego laminatu lub powłoki na folii?
Standardowe powłoki schną lub utwardzają się powoli i tworzą płaską, jednolitą warstwę. Lakier UV utwardza się w ciągu kilku sekund pod wpływem światła ultrafioletowego, które zamraża żywicę na miejscu, zanim zdąży się wyrównać, dzięki czemu zachowuje wysokość, krawędzie i wzór, które tracą konwencjonalne powłoki.
P2: Czy teksturę lakieru UV można nakładać tylko na wybrane obszary projektu, a nie na cały arkusz?
Tak. Aplikacja punktowa jest jednym z najpowszechniejszych zastosowań, ponieważ selektywne podnoszenie lub teksturowanie jedynie logo, obramowania lub małego motywu tworzy kontrast z otaczającym płaskim drukiem i zużywa mniej żywicy niż obróbka na pełnym arkuszu.
P3: Czy grubsza warstwa lakieru zawsze daje lepszy efekt dotykowy?
Nie koniecznie. Powyżej pewnej wysokości dodatkowa grubość zwiększa ryzyko pękania folii zgiętej i może spowolnić utwardzanie na całej głębokości osadu. Większość konwerterów uważa, że umiarkowane nagromadzenie w połączeniu z ostrą definicją krawędzi jest bardziej atrakcyjne niż sama nadmierna wysokość.
P4: W jaki sposób marmurkowy wzór jest spójny w długim okresie produkcyjnym?
Konsystencja zależy od utrzymania stałego czasu otwarcia pomiędzy nałożeniem a utwardzeniem, ponieważ to okienko umożliwia utworzenie wzoru. Szybkość linii, moc lampy i temperatura otoczenia mają wpływ na okno i należy je monitorować łącznie, a nie indywidualnie.
P5: Jakie właściwości podłoża należy sprawdzić przed wykonaniem zadania ze złoconą teksturą?
Głównymi czynnikami są grubość warstwy, energia powierzchniowa i płaskość pod napięciem. Cienkie lub o niskiej energii powierzchniowej folie mogą wymagać nałożenia podkładu lub dostosowanej dawki utwardzania, aby uzyskać niezawodną przyczepność i spójny połysk na całej szerokości wstęgi.
P6: Czy druk lakierem UV nadaje się do krótkich serii produkcyjnych, czy tylko długich?
Pasuje do obu, ale z różnych powodów. Krótkie serie są korzystne, ponieważ ustawienia warstw można regulować cyfrowo bez konieczności stosowania nowych narzędzi, podczas gdy długie serie korzystają ze spójnego, powtarzalnego procesu utwardzania po zablokowaniu parametrów.